Koper lassen voor verbindingen binnen de metaalbewerking
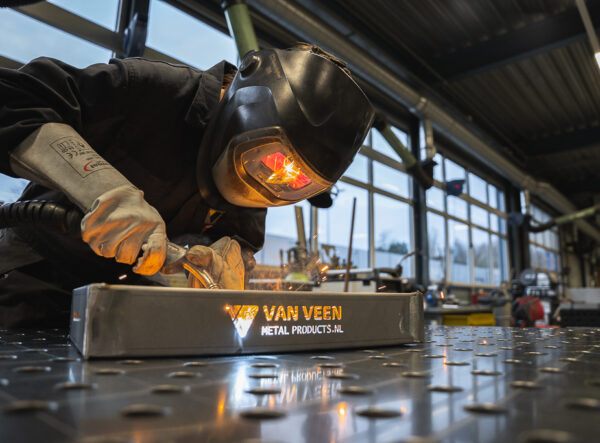
Koper lassen is een specialistische bewerking waarmee koperen onderdelen met elkaar worden verbonden. De geschiktheid hangt af van de kopersoort en de eisen aan de verbinding. Omdat koper warmte snel afvoert, vraagt het lasproces om een zorgvuldig afgestemde warmte-inbreng. Een goede materiaalbeoordeling en voorbereiding vormen daarom de basis voor een betrouwbare verbinding.
De materiaalsamenstelling, dikte en vorm van het onderdeel bepalen welke verbindingsmethode passend is. Niet iedere kopersoort reageert hetzelfde op lassen. Naast smeltlassen kan bijvoorbeeld hardsolderen worden overwogen. Bij de keuze tellen niet alleen de gewenste sterkte en maatvoering mee, maar ook de elektrische geleidbaarheid, warmteoverdracht en uitstraling. Of het nu gaat om een technisch component, een decoratief onderdeel of een reparatie: koper verbinden begint met inzicht in het materiaal en de functie van het eindproduct.
Hoe werkt het lassen van koper?
Bij koper lassen worden de aansluitende delen plaatselijk verhit, zodat het basismateriaal smelt en na afkoeling een verbinding vormt. Afhankelijk van het proces wordt geschikt toevoegmateriaal gebruikt. Door de hoge warmtegeleiding verdwijnt de toegevoerde warmte snel uit de laszone. De lasmethode, beschermgasvoorziening en eventuele voorverwarming worden daarom afgestemd op de kopersoort, materiaaldikte en vorm van het onderdeel. Zo kan voldoende inbranding worden bereikt en blijft het lasproces beheersbaar. Koperen verbindingen worden onder meer toegepast bij technische componenten, plaatwerksamenstellingen en warmtegeleidende onderdelen. Daarbij vragen porositeit, vervorming en veranderingen in de materiaaleigenschappen aandacht. Voor geleidende toepassingen moeten ook de eigenschappen van het toevoegmateriaal aansluiten op de functie van de verbinding.
Welke technieken zijn geschikt voor het lassen van koper?
MIG-lassen
MIG-lassen kan bij geschikte kopersoorten worden toegepast met een continu aangevoerde lasdraad en een inert beschermgas. De techniek biedt mogelijkheden voor verbindingen waarbij productiviteit en voldoende warmte-inbreng belangrijk zijn. Het toevoegmateriaal en beschermgas worden afgestemd op de materiaalsamenstelling, dikte en verbindingseisen. Een passende voorbereiding helpt om onvoldoende versmelting en poriën in de las te beperken.
TIG-lassen
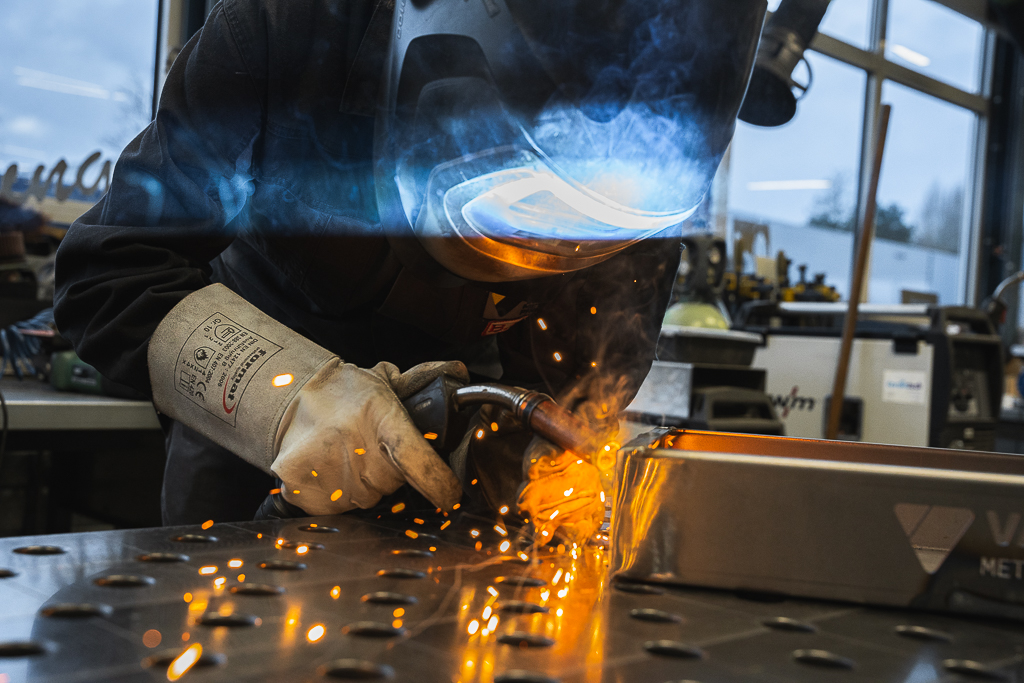
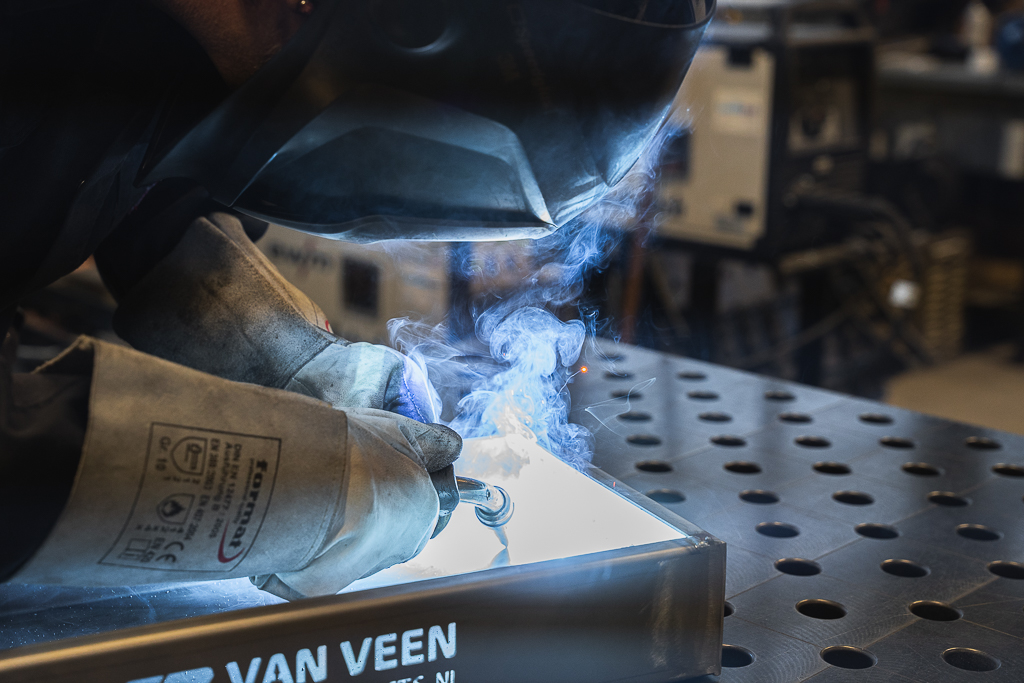
TIG-lassen biedt controle over het smeltbad en de toevoer van toevoegmateriaal. Een niet-afsmeltende wolfraamelektrode vormt de boog, terwijl beschermgas de laszone afschermt. De techniek kan worden gebruikt voor koperen onderdelen waarbij een nauwkeurige uitvoering belangrijk is. De benodigde warmte-inbreng en eventuele voorverwarming hangen onder meer af van de materiaaldikte, kopersoort en warmteafvoer naar omliggende delen.
Puntlassen
Puntlassen verbindt overlappende onderdelen plaatselijk met elektrische stroom en druk. Bij koper is dit veeleisend door de hoge elektrische en thermische geleidbaarheid. Het materiaal ontwikkelt relatief weinig weerstandswarmte en voert warmte snel af. Daardoor zijn geschikte apparatuur, elektroden en nauwkeurig afgestemde instellingen nodig. Of puntlassen uitvoerbaar is, moet worden beoordeeld op basis van de materiaalcombinatie, plaatdikte en gewenste verbinding.
Hardsolderen als alternatief
Hardsolderen kan een alternatief zijn voor het verbinden van koperen onderdelen. Hierbij smelt het toevoegmateriaal, terwijl het basismateriaal vast blijft. Een passende voegvorm en schone aansluitvlakken zijn belangrijk voor een goede verbinding. De keuze van het soldeermateriaal en een eventueel vloeimiddel hangt af van de kopersoort, materiaalcombinatie en omstandigheden waarin het onderdeel wordt gebruikt.
Koper lassen voor uiteenlopende toepassingen
Het verbinden van koper komt voor binnen de elektrotechniek, apparatenbouw en productie van technische onderdelen. Denk aan stroomgeleidende componenten, warmtegeleidende samenstellingen en plaatwerk waarbij de eigenschappen van koper belangrijk zijn. Welke verbinding geschikt is, hangt af van de kopersoort, materiaaldikte en gebruiksbelasting. Bij elektrische toepassingen moet ook worden beoordeeld hoe de verbinding de geleidbaarheid beïnvloedt. Daarnaast wordt koper toegepast voor zichtbare interieuronderdelen en decoratieve producten, waarbij kleur en afwerking meetellen. Een koperen onderdeel kan verdere bewerkingen nodig hebben, zoals snijden, buigen, boren of polijsten. Door de bewerkingsvolgorde vooraf te bepalen, kan rekening worden gehouden met bereikbaarheid, maatvoering en de gewenste afwerking van de uiteindelijke samenstelling.
Wat zijn de voordelen van koper lassen?
Koper lassen biedt mogelijkheden om onderdelen samen te voegen zonder afzonderlijke mechanische bevestigingen. De voordelen hangen af van de kopersoort, het ontwerp en de gekozen uitvoering. Daarom worden de gewenste sterkte, geleidbaarheid en afwerking vooraf meegenomen bij het bepalen van de verbindingsmethode. Zo sluit de verbinding aan op de functie van het product.
Blijvende verbinding: Geschikte koperen onderdelen kunnen worden samengevoegd tot een samenstelling die aansluit op de gewenste toepassing.
Toepasbaar bij uiteenlopende ontwerpen: Lassen biedt mogelijkheden voor technische componenten, plaatwerksamenstellingen en bepaalde decoratieve onderdelen.
Afgestemd op functionele eisen: Materiaalkeuze en uitvoering kunnen worden afgestemd op mechanische belasting, warmteoverdracht en elektrische toepassingen.
Mogelijkheden voor maatwerk: Per ontwerp kan worden beoordeeld welke verbinding geschikt is voor een enkel onderdeel of terugkerende productie.
Te combineren met andere bewerkingen: Het verbinden kan onderdeel zijn van een productieproces met snijden, vormen, boren en nabewerken.
Deze voordelen komen het best tot hun recht wanneer materiaal, ontwerp en uitvoering op elkaar aansluiten. Een passende verbindingsmethode helpt om de gewenste gebruikseigenschappen en afwerking te realiseren. Daarbij wordt ook beoordeeld of lassen of een alternatief zoals hardsolderen het beste bij de toepassing past.
Veelvoorkomende fouten bij het lassen van koper
Een veelvoorkomende fout is beginnen zonder de kopersoort te kennen. De materiaalsamenstelling heeft invloed op de lasbaarheid en de kans op porositeit. Daarnaast kunnen olie, vocht, oxiden en andere verontreinigingen de kwaliteit van de verbinding verminderen. Het materiaal en toevoegmateriaal moeten daarom zorgvuldig worden voorbereid. Een andere fout is onvoldoende rekening houden met de snelle warmteafvoer, waardoor de delen niet volledig versmelten. Een onjuist afgestemde warmte-inbreng kan bovendien vervorming veroorzaken en koudverstevigd koper plaatselijk zachter maken. Ook de passing, opspanning en gasbescherming beïnvloeden het resultaat. Door deze punten vooraf te beoordelen en waar nodig een proefverbinding te maken, kan worden vastgesteld of de gekozen uitvoering aan de eisen voldoet.
Koper lassen op maat van voorbereiding tot eindproduct
Een geschikte verbinding begint bij inzicht in het materiaal en de toepassing. Koper lassen vraagt om een passende voorbereiding en zorgvuldig gekozen procesinstellingen. Niet alleen de sterkte en maatvoering tellen mee, maar ook geleidbaarheid, uiterlijk en eventuele vervolgbewerkingen zijn belangrijk. Door deze eisen vooraf vast te leggen, ontstaat een duidelijke basis voor het eindproduct.
Wil je koperen onderdelen laten verbinden binnen jouw product of ontwerp? Neem contact op met Van Veen Metal Products om de mogelijkheden voor jouw project te bespreken. Deel bij voorkeur een technische tekening, de materiaalcode, dikte en gewenste aantallen. Geef ook aan hoe het onderdeel wordt gebruikt en welke eisen gelden voor geleidbaarheid en zichtbare oppervlakken. Daarmee kan gericht worden beoordeeld welke verbindingsmethode en afwerking bij jouw aanvraag passen.
Veelgestelde vragen over het lassen van koper
Koper lassen is het verbinden van koperen onderdelen door het basismateriaal plaatselijk te laten smelten. Vaak wordt toevoegmateriaal gebruikt. Omdat koper warmte snel afvoert, moeten de lasmethode en warmte-inbreng zorgvuldig worden afgestemd op het materiaal en de verbinding.
Voor koper kunnen onder meer MIG- en TIG-lassen worden toegepast. De geschikte techniek hangt af van de kopersoort, materiaaldikte en verbindingseisen. Voor bepaalde onderdelen kan hardsolderen een passend alternatief zijn. Puntlassen vraagt bij koper om specifieke apparatuur en procesbeheersing.
Ja, bepaal eerst de kopersoort en verwijder verontreinigingen en ongewenste oppervlaktelagen bij de verbinding. Ook de passing en naadvorm moeten geschikt zijn. Afhankelijk van de dikte en warmteafvoer kan voorverwarmen nodig zijn om voldoende versmelting te bereiken.
Dun koper kan worden gelast, maar vervorming is niet volledig uit te sluiten. Een passende opspanning, lasvolgorde en warmte-inbreng helpen deze te beperken. De kopersoort en geometrie bepalen mede welke uitvoering geschikt is en of een alternatief beter aansluit.
Ja, afhankelijk van de verbinding kunnen koperen onderdelen worden geschuurd, geslepen of gepolijst. Eventueel kan een beschermende afwerking worden aangebracht. Bij geleidende onderdelen moet de nabewerking aansluiten op de elektrische functie. Voor zichtwerk kunnen kleurverschillen tussen las en basismateriaal relevant blijven.